焊管制造与镀锌
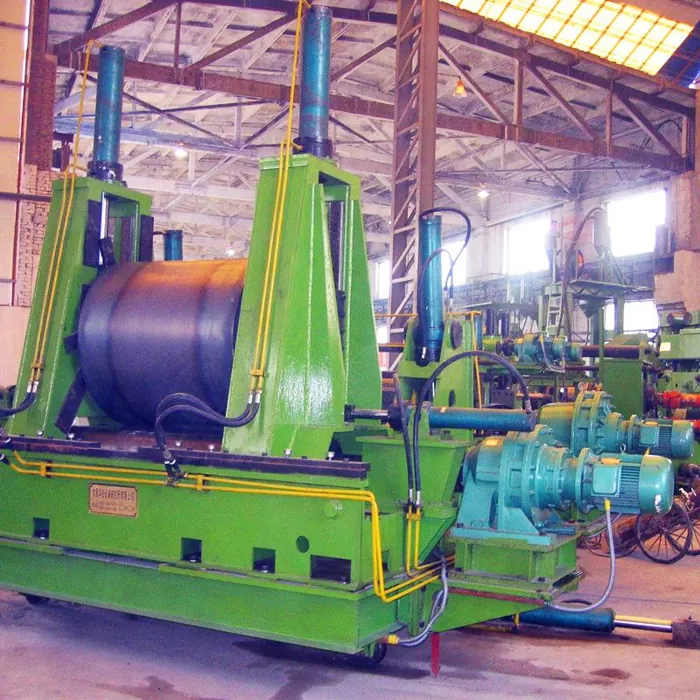
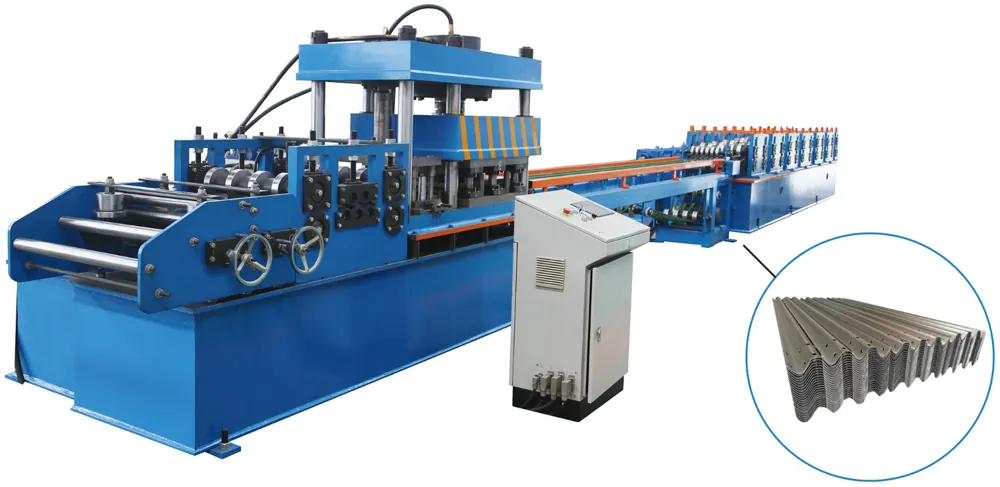
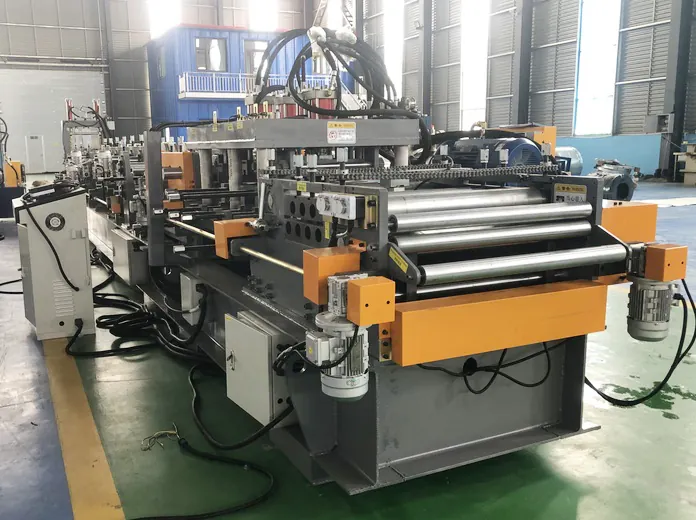
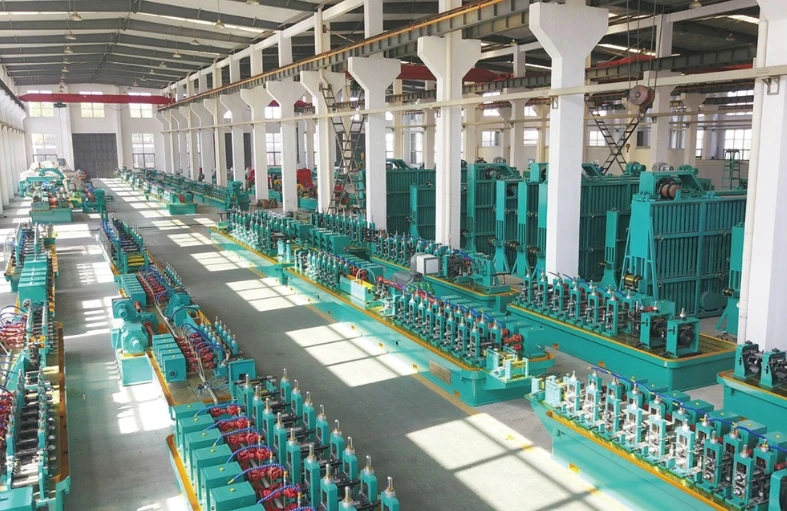
ERW 高频焊管生产线
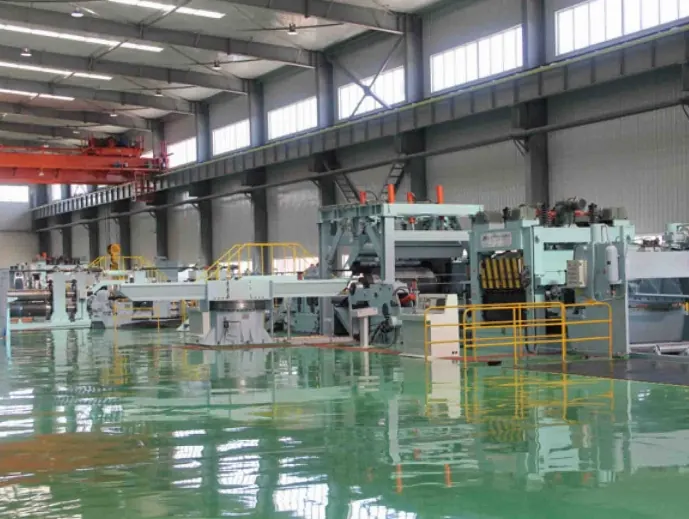
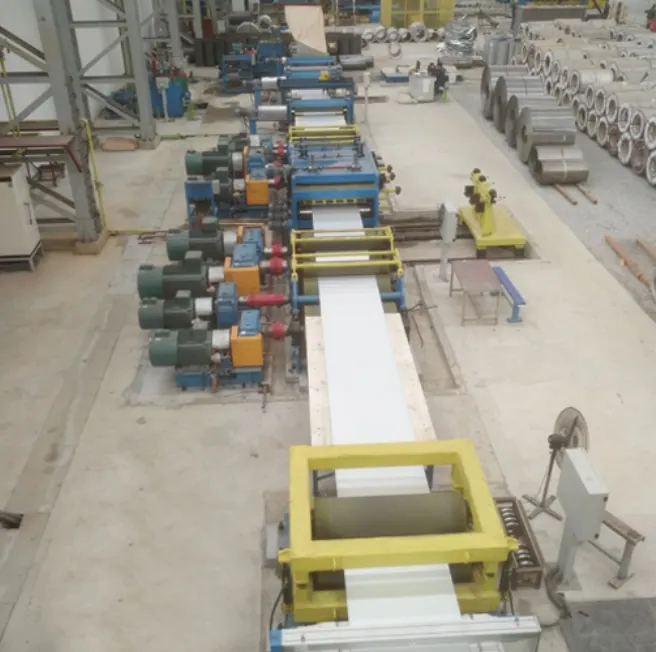
采用高频焊接工艺,将热轧、冷轧或镀锌带钢加工成圆管、方管及矩形管,面向建筑、交通运输、机械和汽车等用管需求。
圆管直径范围 φ7–φ273 mm · 壁厚范围 0.18–10 mm
带钢进料 → 辊弯成型 → 高频焊接 → 冷却与定径 → 定尺切断与输出
从原料、成品和加工任务选择设备。以下重点页面提供材料、参数范围、工艺配置、现场条件及设备图片,可继续搜索完整目录。
采用高频焊接工艺,将热轧、冷轧或镀锌带钢加工成圆管、方管及矩形管,面向建筑、交通运输、机械和汽车等用管需求。
圆管直径范围 φ7–φ273 mm · 壁厚范围 0.18–10 mm
带钢进料 → 辊弯成型 → 高频焊接 → 冷却与定径 → 定尺切断与输出
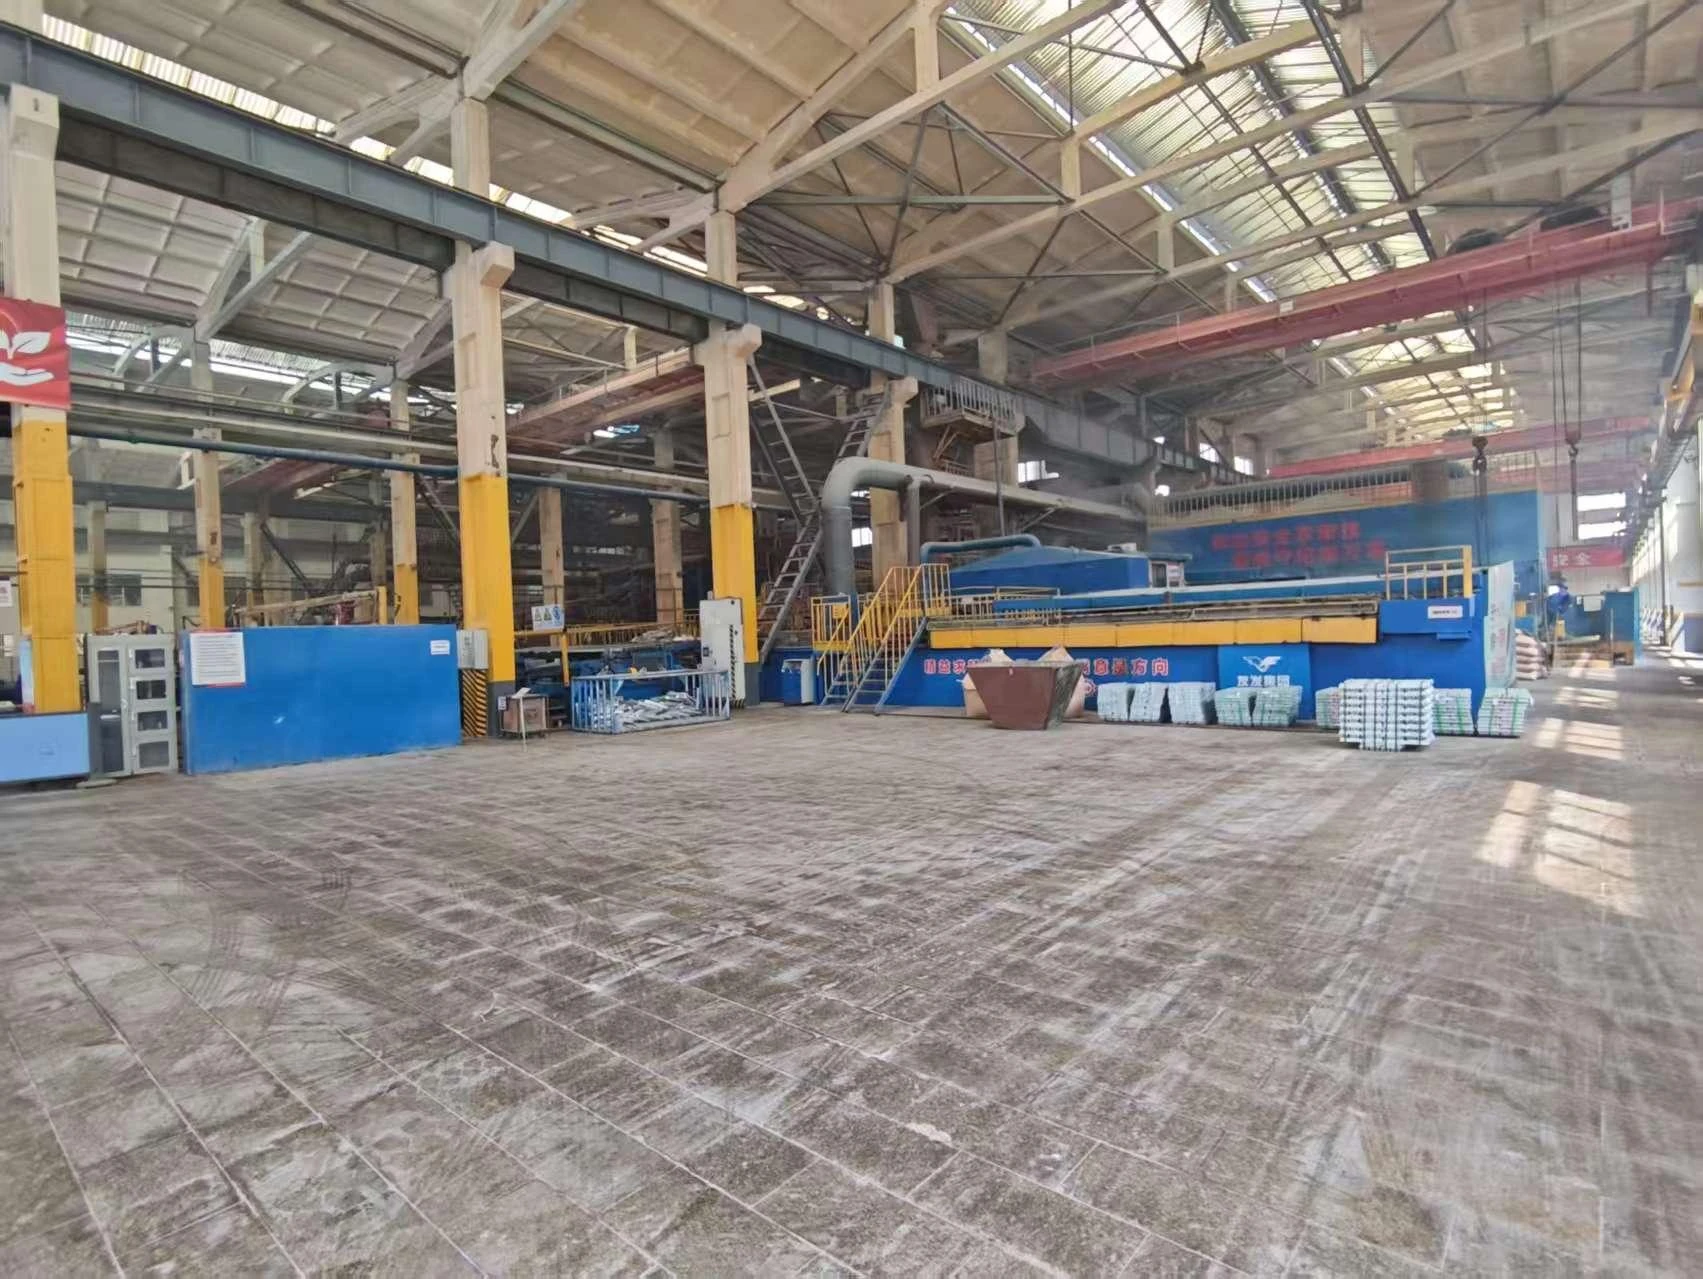
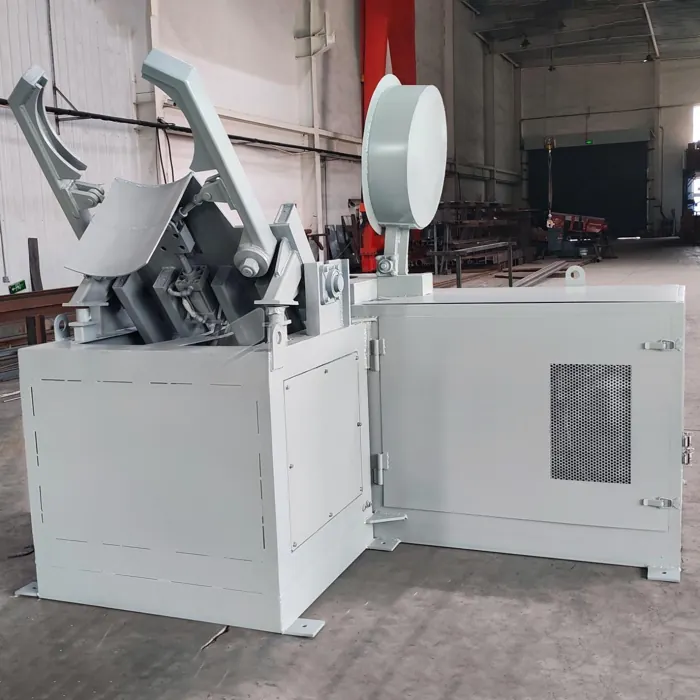
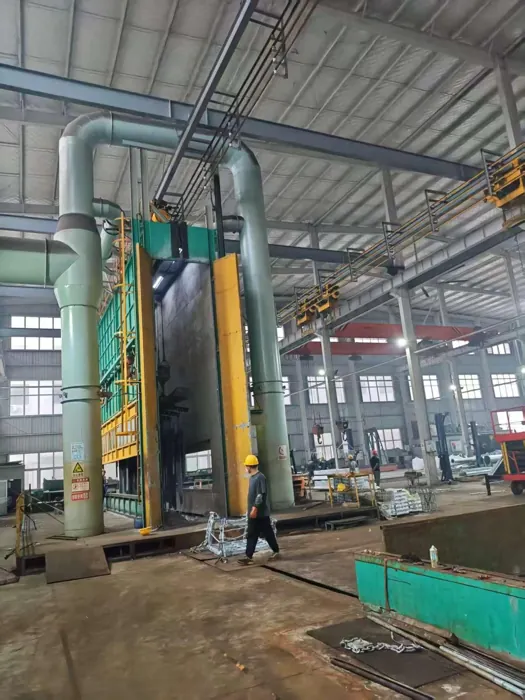
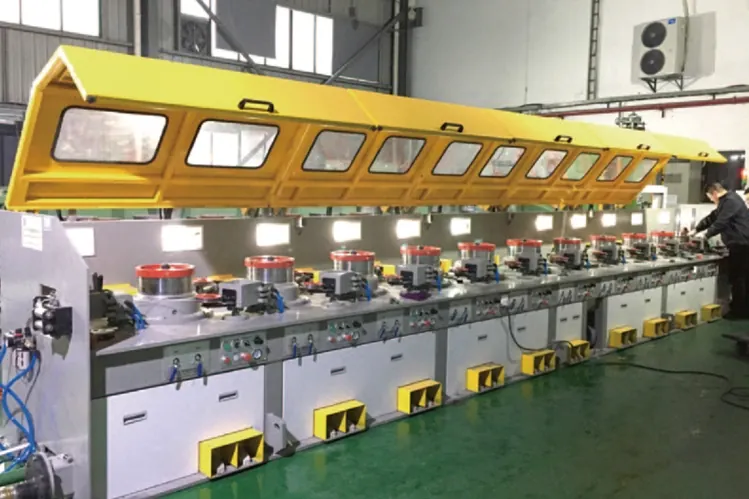
将经过表面处理的成品黑管浸入锌液,使钢管内外表面形成防腐锌层。用于成品钢管热浸镀锌,与带钢连续镀锌采用不同的物料形式和设备组织。
请在询价中提供管径范围、壁厚、长度、单重和年产量,以便确定适合的设备规格、节拍与布置。
表面预处理 → 干燥与加热 → 浸锌 → 引出、提升与吹扫 → 冷却与精整
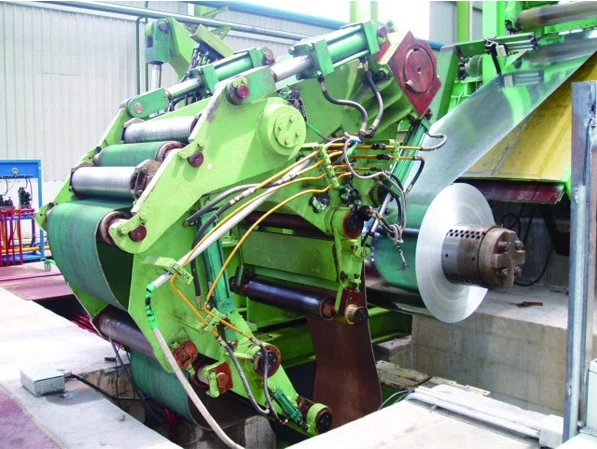
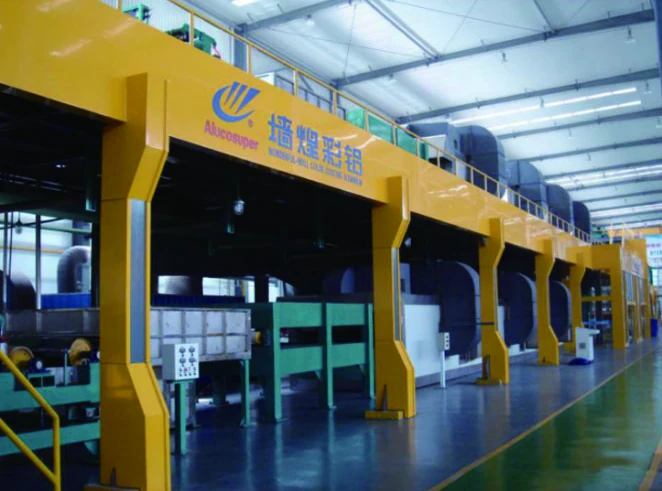
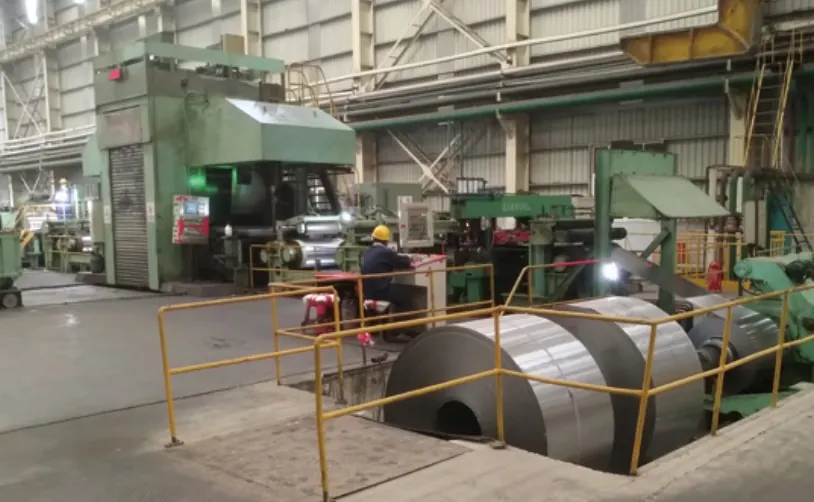
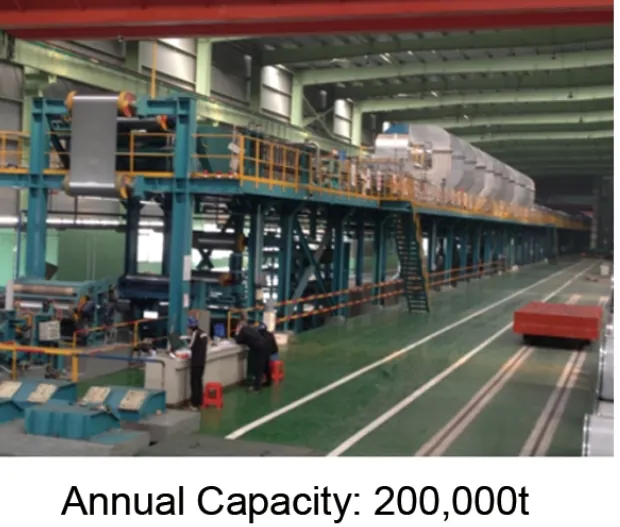
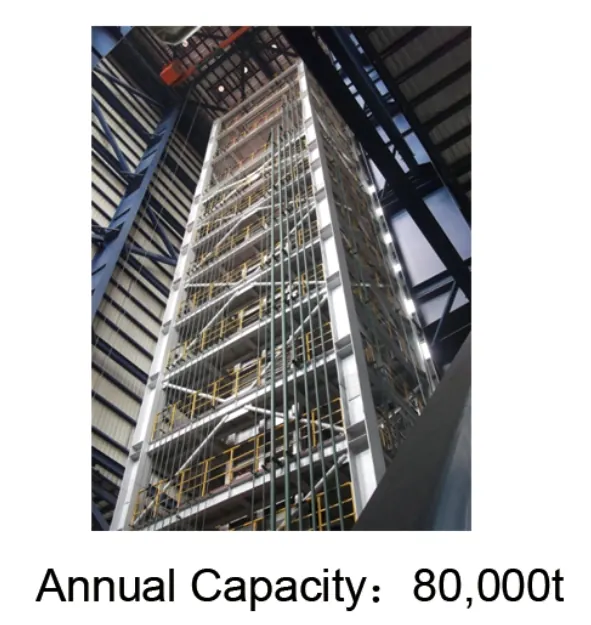
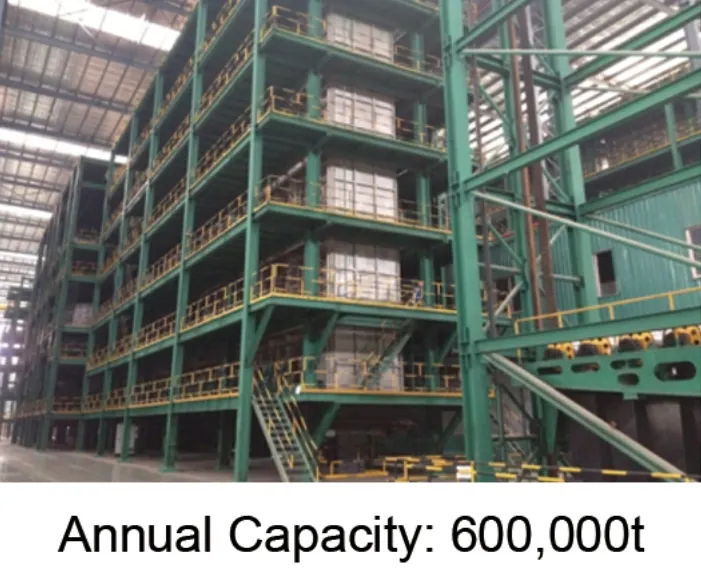
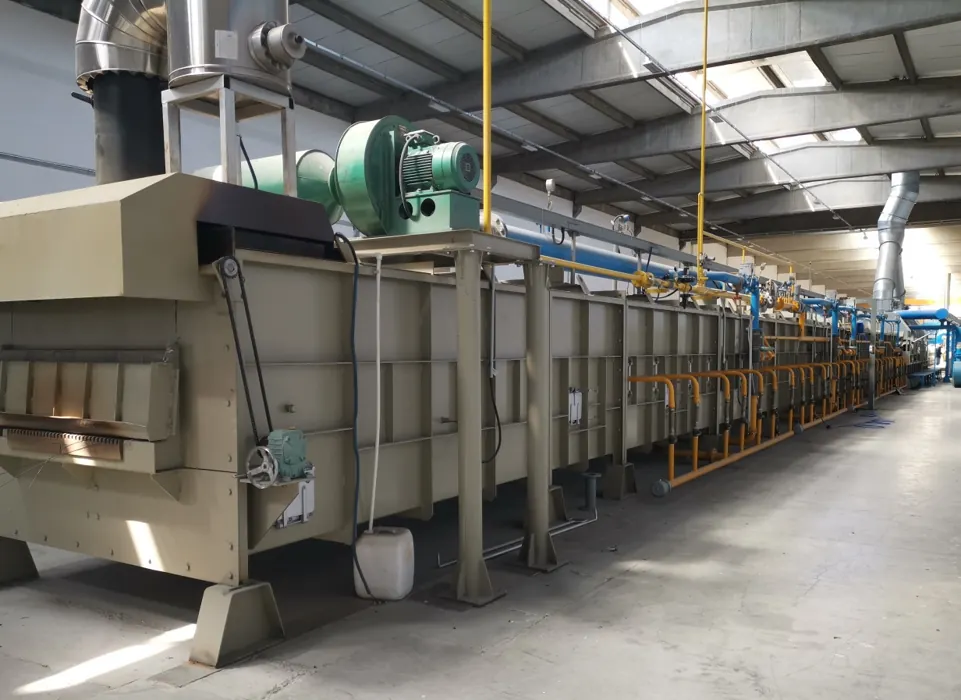
面向钢带连续热浸镀及合金镀层生产,工艺覆盖清洗、还原退火、热浸镀、冷却、平整与拉矫。镀锌、镀铝锌和锌铝镁分别按目标产品选择镀层体系与设备配置。
带钢宽度 600–1800 mm · 带钢厚度 0.12–4.5 mm
清洗与表面准备 → 还原退火 → 热浸镀与镀层控制 → 冷却 → 平整与拉矫